Sous-traitant usinage haute précision : la grille de qualification en 8 critères
L’usinage haute précision exige des machines pilotées au micron et un contrôle constant du procédé. Photo : Opt Lasers from Poland (Pexels)
Un plan validé, une pièce critique, une tolérance au micron, et une seule question qui décide de la suite : à qui confier la fabrication sans risquer un rebut coûteux ou un projet bloqué ? Choisir un sous-traitant en usinage de haute précision ne se joue pas sur une plaquette commerciale, mais sur des critères vérifiables. Cet article vous donne une grille en huit points, conçue pour les donneurs d’ordre qui usinent des matériaux difficiles (céramiques techniques, saphir, matériaux durs, métaux et alliages) et qui doivent trancher avant de lancer une consultation.
Les huit critères décisifs à vérifier avant de confier une pièce critique sont : les certifications, les tolérances réellement tenues, les matériaux maîtrisés, l’étendue du parc machines et des procédés, la capacité du prototype à la grande série, la capacité d’étude de faisabilité, les garanties de confidentialité, et enfin la solidité industrielle de l’entreprise. En haute précision, chacun de ces critères doit être documenté par des données, pas par des adjectifs.
Précisons d’abord le vocabulaire, car il élimine déjà la moitié des candidats. La « haute précision » n’est pas un argument marketing : elle se mesure. Elle signifie des tolérances dimensionnelles au micron (jusqu’à ±1 µm) et des états de surface Ra inférieurs à 0,1 µm, contrôlés par métrologie dimensionnelle. Un atelier qui parle de « précision » sans donner ces chiffres ne joue pas dans cette catégorie.
Enfin, la qualification est nettement plus exigeante pour les céramiques techniques et les matériaux durs que pour l’usinage métal courant. Une pièce en alumine ou en zircone se fissure là où un métal se déforme : elle impose la rectification diamant, le rodage et une connaissance fine du comportement à la rupture. La plupart des sous-traitants savent usiner le métal. Très peu maîtrisent conjointement le métal et les céramiques dures. C’est ce clivage qui structure toute la grille ci-dessous.
Critère 1 : les certifications qui engagent réellement le sous-traitant
La première vérification est documentaire : exigez la preuve d’une certification ISO 9001 délivrée par un organisme reconnu, et, selon votre secteur, les qualifications spécifiques au médical ou à la défense. Une certification n’est pas une preuve de savoir-faire technique, mais son absence est un signal d’alerte immédiat.
L’ISO 9001 est le socle minimal. Elle atteste d’un système de management de la qualité audité par un tiers. Chez Rubis Précis, cette certification est délivrée par l’AFNOR, un organisme de référence, ce qui garantit la traçabilité des processus et la répétabilité de la production. Vous pouvez consulter le détail de la démarche sur la page dédiée à la qualité et aux certifications du groupe.
Pour l’armement et l’aéronautique sensible, la certification confidentiel-défense change la nature de la relation. Elle impose un cadre de protection du secret, un contrôle des accès et une discrétion absolue sur les programmes. Un sous-traitant habilité peut traiter des pièces relevant du secteur de l’industrie aéronautique et défense là où un atelier non habilité sera écarté d’office.
Côté médical, les exigences se déplacent vers la biocompatibilité des matériaux (série de normes ISO 10993) et la traçabilité matière complète. Une pièce céramique destinée à un dispositif implantable ou à un instrument en contact avec le patient doit être documentée du lot de matière première jusqu’au contrôle final.
Objection fréquente et légitime : une certification ne prouve pas la compétence sur votre pièce. Recoupez-la donc systématiquement avec les critères techniques suivants (tolérances tenues, matériaux réellement usinés, procédés internalisés). Le papier ouvre la porte, la donnée technique confirme la capacité.
Critère 2 : les tolérances et états de surface réellement atteignables
La maîtrise des tolérances et des états de surface se joue jusque dans le geste de finition. Photo : Mustafa Enes ARDIÇ (Pexels)
Distinguez toujours les tolérances affichées des tolérances tenues en série. Un atelier peut atteindre ±1 µm sur une pièce prototype et dériver au-delà sur un lot de 10 000. Demandez des données de capabilité (Cp, Cpk) et un exemple de rapport de contrôle avant de vous engager.
Les repères chiffrés qui qualifient un vrai spécialiste sont clairs : une tolérance dimensionnelle jusqu’à ±1 µm, un état de surface Ra inférieur à 0,1 µm, et un contrôle de concentricité maîtrisé sur les pièces de révolution (buses, gicleurs, bagues). Ces seuils ne s’obtiennent pas par hasard : ils dépendent du couple procédé-matière et de la métrologie associée.
Interrogez le sous-traitant sur les procédés de finition qu’il exige selon votre besoin : le rodage pour les surfaces planes de haute qualité, la tribofinition pour l’ébavurage et le lissage de série, le polissage pour les états de surface optiques, et la rectification diamant pour les matériaux durs impossibles à usiner en coupe conventionnelle. L’absence de l’un de ces procédés en interne limite mécaniquement le champ des tolérances tenables.
Enfin, la validation repose sur la métrologie dimensionnelle au micron. Sans moyens de mesure adaptés (machines tridimensionnelles, contrôle optique, mesure d’états de surface), aucune tolérance au micron ne peut être garantie ni prouvée. Le détail des tolérances et des états de surface tenus figure sur la page pièces et expertise.
Critère 3 : les matériaux maîtrisés, le point aveugle de la plupart des sous-traitants
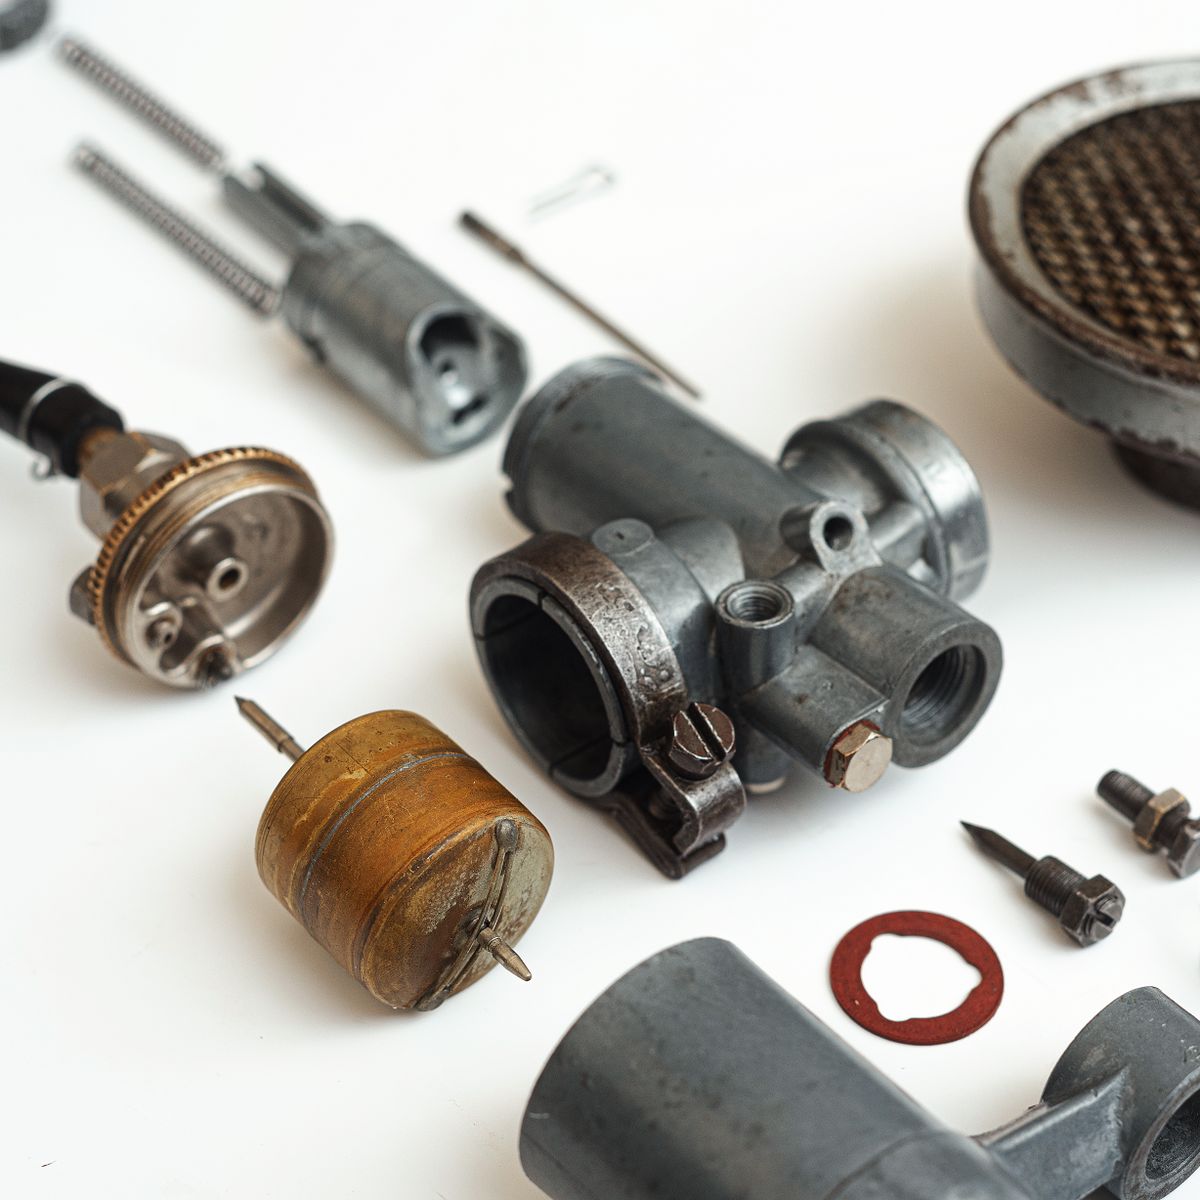
Chaque famille de matériaux impose ses propres contraintes d’usinage, souvent sous-estimées. Photo : Alex Andrews (Pexels)
Le critère le plus discriminant, et le plus souvent négligé, est la liste réelle des matériaux que l’atelier sait usiner. Demandez-la explicitement, matière par matière, avec les tolérances associées. C’est ici que se creuse l’écart entre un tourneur-fraiseur généraliste et un spécialiste des matériaux difficiles.
Un spécialiste des pièces critiques couvre plusieurs familles : les céramiques techniques (alumine Al2O3, zircone MgO ou Y2O3, carbure de silicium SiC, nitrure de silicium Si3N4, nitrure d’aluminium AlN, carbure de bore B4C), les monocristaux (saphir, rubis), les vitrocéramiques (MACOR®, ZERODUR®), le quartz, ainsi que les métaux et alliages. Chaque matière impose ses règles : la zircone se distingue par sa ténacité, l’alumine par sa dureté et sa rigidité, le carbure de silicium par sa résistance thermique.
Usiner une céramique fragile ne s’improvise pas. Contrairement au métal, elle ne se déforme pas : elle casse. La maîtrise de la fissuration, le respect des vitesses d’usinage et le recours obligatoire à la rectification diamant séparent les ateliers qui déclarent savoir faire de ceux qui savent réellement. Un rebut sur céramique frittée coûte cher, car la valeur ajoutée est déjà engagée.
Le vrai critère discriminant est la maîtrise conjointe des céramiques ET des métaux, un positionnement rare dans le monde. Il devient décisif dès que votre pièce combine plusieurs matériaux ou nécessite un micro-assemblage céramique/métal (une bague saphir sertie sur un support métallique, par exemple). Vous évitez alors de multiplier les fournisseurs et les interfaces. Rubis Précis maîtrise à la fois les céramiques et matériaux durs et les métaux et alliages.
Pour choisir la bonne matière en amont, appuyez-vous sur un comparatif chiffré des propriétés physiques, mécaniques, thermiques et électriques. Le guide des matériaux techniques rassemble ces données et vous aide à arbitrer avant même de consulter.
Critère 4 : le parc machines et l’étendue des procédés
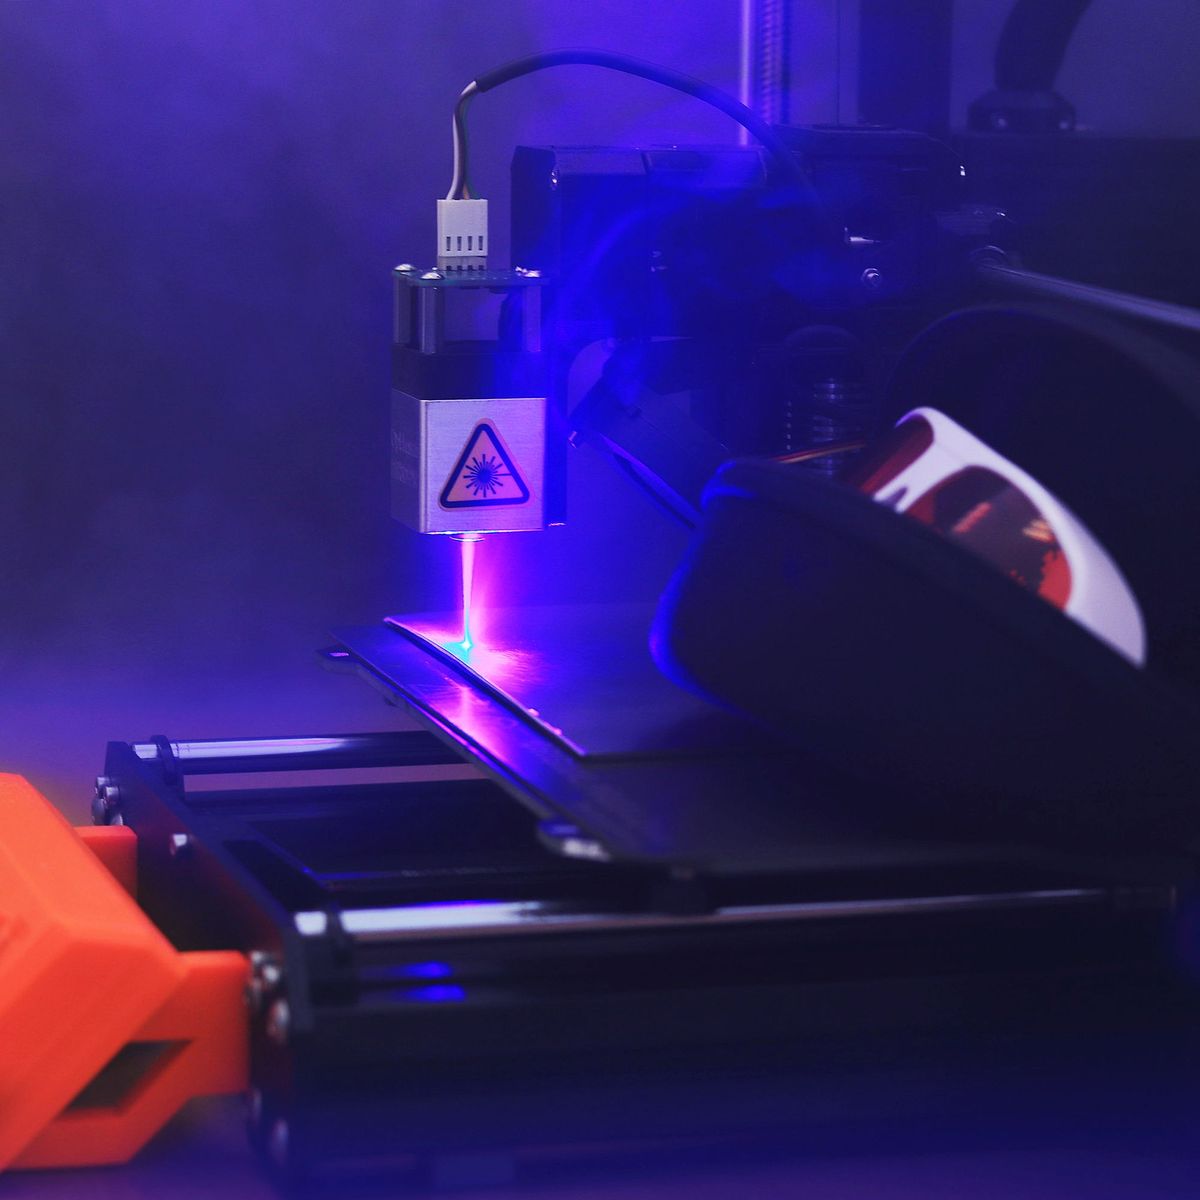
Un parc machines complet permet d’internaliser les procédés et de maîtriser toute la chaîne. Photo : Opt Lasers from Poland (Pexels)
Vérifiez l’internalisation des procédés clés : plus la chaîne est maîtrisée sous un même toit, plus la qualité et les délais sont fiables. Un parc machines large réduit la sous-traitance en cascade, première source de dérive qualité et de délais qui glissent.
Les procédés à rechercher pour les matériaux difficiles sont l’usinage, la rectification diamant, le rodage, la métallisation sous vide (indispensable pour brasure et assemblage céramique/métal), la tribofinition et le micro-assemblage. Chaque procédé absent en interne est un maillon confié à un tiers, avec la perte de contrôle que cela implique.
Le micro-assemblage mérite une attention particulière : collage, sertissage, brasure et soudure laser permettent de livrer des ensembles montés fonctionnels, et non de simples pièces détachées. Cette capacité fait passer votre sous-traitant du statut de fabricant à celui de partenaire d’intégration. Elle est détaillée sur la page consacrée aux ensembles montés.
La bonne question à poser est simple et rarement esquivée par un atelier sérieux : quels procédés sont réalisés en interne et lesquels sont externalisés ? La réponse révèle immédiatement le niveau de maîtrise industrielle réelle.
Critère 5 : la capacité du prototype à la grande série
Un bon partenaire accompagne une pièce sur tout son cycle de vie, du prototype unitaire jusqu’à la très grande série. Cette continuité vous évite de changer de fournisseur entre la R&D et la production, étape où se perdent le savoir-faire accumulé et la maîtrise des réglages.
L’amplitude de production est un indicateur concret. Rubis Précis fabrique jusqu’à 1 million de pièces par mois, ce qui atteste d’une capacité série réelle et pas seulement d’un discours. De même, l’amplitude de valeur pièce, de 0,10 € à 10 000 €, traduit la diversité des projets traités, du composant produit en très grand volume à la pièce unitaire de très haute valeur ajoutée.
La continuité prototype-série est un gain de temps et de fiabilité : les paramètres validés en développement sont directement transférés en production, sans requalification chez un nouveau fournisseur. Cela réduit le risque projet à chaque montée en cadence.
Objection à traiter dès l’étude : les petites séries et les projets complexes ne sont pas toujours rentables au premier abord. Un partenaire honnête clarifie ce point d’emblée, en distinguant le coût du prototype (études, mise au point, outillage) du prix série. Mieux vaut cette transparence en amont qu’une mauvaise surprise à l’industrialisation.
Critère 6 : la capacité d’étude de faisabilité, y compris sur les projets rejetés ailleurs
Le critère le plus souvent oublié est la capacité à étudier un projet que d’autres ont refusé : matériau ultra-dur, tolérance à la limite du procédé, géométrie complexe, contrainte de biocompatibilité. La différence entre un exécutant et un vrai spécialiste se mesure précisément sur ces cas limites. Rubis Précis revendique un principe simple : trouver des solutions là où d’autres projets sont rejetés.
Une vraie étude de faisabilité ne se limite pas à un devis. Elle intègre le choix de la matière (arbitrage entre propriétés et usinabilité), la définition des procédés, le plan de contrôle et de métrologie, et l’anticipation de l’industrialisation. Elle transforme une intention de conception en pièce fabricable et reproductible.
L’expérience est ici le facteur de fiabilité déterminant. Un savoir-faire construit dans la durée, depuis 1948 dans le cas de Rubis Précis, signifie des milliers de cas techniques résolus et une bibliothèque implicite de solutions éprouvées. Ce capital ne se rattrape pas en quelques années.
Un point d’honnêteté, conforme à notre engagement de ne jamais présenter une chose difficile pour facile : un projet difficile reste difficile. La bonne expertise ne le rend pas trivial, elle le rend possible, avec le niveau de risque et de coût correctement évalué. Ne confondez jamais facilité et faisabilité.
Critère 7 : confidentialité, propriété industrielle et devoir de réserve
Exigez des garanties de confidentialité formalisées (accord de non-divulgation, NDA) dès les premiers échanges. En luxe, en médical et en défense, la protection de vos plans, de vos moules et de votre savoir-faire est aussi critique que la précision de la pièce elle-même.
Le cas de la défense est spécifique : le dispositif confidentiel-défense impose une discrétion totale sur les programmes et un contrôle strict de l’information. Un sous-traitant habilité travaille dans ce cadre réglementaire, ce qui constitue en soi une garantie de sérieux sur la gestion des données sensibles.
La traçabilité et la protection de la propriété industrielle valent pour tous les secteurs. Vos outillages, vos géométries et vos spécifications restent votre propriété et ne doivent jamais alimenter un autre projet. C’est un point à faire figurer explicitement au contrat.
Signal de fiabilité, et il est contre-intuitif : un sous-traitant sérieux ne communique jamais de références clients sensibles. S’il vous cite spontanément des noms de donneurs d’ordre en luxe ou en défense, il fera de même avec le vôtre. La discrétion affichée est une preuve de professionnalisme, pas un manque de références. Le positionnement du groupe et de ses trois entités illustre cette culture de la confidentialité.
Critère 8 : ancrage, capacité export et solidité de l’entreprise
Vérifiez la surface industrielle et la solidité financière de votre futur partenaire : ces éléments conditionnent sa capacité à tenir dans la durée et à absorber vos montées en cadence. Un sous-traitant fragile est un risque projet, quelle que soit sa maîtrise technique.
Les repères de solidité de Rubis Précis sont vérifiables : 8 400 m² de production, 105 collaborateurs, 14 M€ de chiffre d’affaires, 3 sites de production et 50 % du chiffre d’affaires réalisé à l’export vers 15 pays. Ces données dessinent une entreprise capable de servir des projets complexes du prototype à la série sans dépendre d’un seul atelier ou d’un seul client.
La capacité export est décisive si vous êtes un donneur d’ordre international : elle suppose une logistique maîtrisée, une aptitude à travailler en plusieurs langues et une réactivité compatible avec vos exigences. Avec la moitié de son activité tournée vers l’international, ce point est déjà éprouvé.
L’ancrage territorial dans le Haut-Doubs et en Franche-Comté n’est pas un détail : cette région concentre un écosystème historique de microtechnique et de précision. Il constitue un gage de maîtrise industrielle et de proximité projet, avec la possibilité d’échanges directs entre votre bureau d’études et les équipes de production.
Checklist de qualification et prochaines étapes
Pour trancher rapidement, posez ces questions à chaque sous-traitant consulté : dispose-t-il de l’ISO 9001 et des certifications sectorielles requises ? Tient-il des tolérances au micron avec données de capabilité à l’appui ? Usine-t-il réellement votre matière (et maîtrise-t-il conjointement céramiques et métaux) ? Quels procédés sont internalisés ? Couvre-t-il le prototype et la série ? Réalise-t-il une étude de faisabilité complète ? Offre-t-il des garanties de confidentialité écrites ? Sa solidité industrielle est-elle documentée ? Un « non » sur un critère structurant doit vous alerter.
Pour préparer une demande d’étude de projet efficace, rassemblez en amont : le plan ou modèle 3D, la matière pressentie (ou le cahier des charges fonctionnel si elle reste ouverte), les tolérances et états de surface visés, les volumes annuels et le cadencement, ainsi que les contraintes réglementaires (biocompatibilité, défense, secteur médical). Plus le dossier est complet, plus l’étude de faisabilité est rapide et précise.
Vous avez un projet, y compris un projet refusé ailleurs pour cause de matériau trop dur ou de tolérance jugée irréalisable ? Soumettez-le pour étude de faisabilité et mise en relation via la page contact et demande de devis. Pour les applications médicales, la page dédiée au marché médical et instrumentation précise les contraintes de biocompatibilité et de traçabilité.
FAQ
Quelle certification exiger d’un sous-traitant en usinage de haute précision ?
L’ISO 9001 est le socle minimal, idéalement délivrée par un organisme reconnu comme l’AFNOR. Selon votre secteur, ajoutez les exigences spécifiques : biocompatibilité (série ISO 10993) et traçabilité matière pour le médical, habilitation confidentiel-défense pour l’armement et l’aéronautique sensible. Recoupez toujours la certification avec des preuves techniques (données de capabilité, matériaux réellement usinés).
Quelle tolérance peut-on réellement atteindre en usinage de précision céramique ?
Un spécialiste des matériaux durs tient des tolérances dimensionnelles jusqu’à ±1 µm et des états de surface Ra inférieurs à 0,1 µm, obtenus par rectification diamant, rodage et polissage. Ces valeurs supposent des moyens de métrologie au micron pour être garanties et prouvées. Demandez toujours des données de capabilité pour distinguer la tolérance affichée de la tolérance réellement tenue en série.
Pourquoi la maîtrise conjointe des céramiques et des métaux est-elle un critère décisif ?
Parce qu’elle est rare et qu’elle conditionne la faisabilité des projets multi-matériaux et des micro-assemblages céramique/métal. Un atelier qui maîtrise les deux réalise la pièce et son ensemble monté (par collage, sertissage, brasure ou soudure laser) sans multiplier les fournisseurs. Vous gagnez en maîtrise de la qualité, des délais et des interfaces techniques.
Un sous-traitant peut-il étudier un projet refusé par d’autres ateliers ?
Oui, à condition qu’il dispose d’un savoir-faire éprouvé sur les cas limites : matériaux ultra-durs, tolérances extrêmes, géométries complexes. Une vraie étude de faisabilité couvre le choix de la matière, les procédés, le plan de contrôle et l’industrialisation. Un projet difficile ne devient pas facile pour autant, mais il devient possible avec la bonne expertise et une évaluation honnête du risque.
Un sous-traitant qui ne cite aucune référence client est-il moins fiable ?
Au contraire, dans le luxe, le médical et la défense, la discrétion sur les clients est un signe de professionnalisme. Un partenaire sérieux protège vos plans, vos outillages et votre savoir-faire par un accord de confidentialité, et applique le même devoir de réserve à tous. La fiabilité se mesure aux certifications, aux données techniques et à la solidité industrielle, pas à une liste de noms.